


Cuando se trabaja con metal en varias industrias, especialmente en la fabricación de precisión y aplicaciones dentales, lograr un chaflán liso es crucial. Un chaflán ejecutado bien no solo mejora la estética de la pieza de metal, sino que también mejora su funcionalidad y seguridad. Como proveedor de confianza deBarreras para metalEntiendo los desafíos y técnicas involucradas en garantizar un biselante suave. En este blog, compartiré algunas ideas valiosas y consejos prácticos sobre cómo lograr este objetivo.
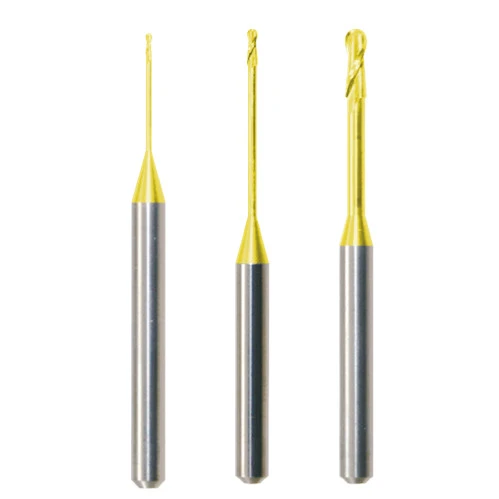

Comprender los conceptos básicos de la chaflán con las cervezas de metal
El chaflán es el proceso de crear un borde biselado en una pieza de trabajo de metal. Esto a menudo se hace para eliminar los bordes afilados, facilitar el ensamblaje o mejorar la apariencia general de la pieza. Las bursas de metal son herramientas de corte giratorio que están específicamente diseñadas para dar forma y acabar con las superficies metálicas. Vienen en una variedad de formas, tamaños y sémola, cada uno adecuado para diferentes tipos de tareas de chaflán.
El primer paso para garantizar un chaflán suave es seleccionar la bur que el trabajo. Considere el tipo de metal con el que está trabajando, el ángulo de chaflán deseado y el tamaño de la pieza de trabajo. Para metales más suaves como el aluminio o el latón, una bur que con una arena más fina puede ser suficiente. Por otro lado, los metales más duros, como el acero inoxidable o el titanio, pueden requerir que una cementera de arena más gruesa elimine el material de manera más eficiente.
Preparando la pieza de trabajo
La preparación adecuada de la pieza de trabajo es esencial para un chaflán suave. Comience limpiando la superficie del metal para eliminar cualquier suciedad, grasa o escombros. Esto evitará que la bur que se obstruya y garantizará una acción de corte más consistente. Use un desengrasante o un agente de limpieza adecuado para limpiar completamente el área donde se realizará el chaflán.
A continuación, asegure la pieza de trabajo firmemente en su lugar. Esto se puede hacer utilizando una prensa, abrazaderas u otros dispositivos de retención. Una pieza de trabajo estable evitará que se mueva durante el proceso de acompañamiento, lo que puede conducir a cortes desiguales y un acabado aproximado. Asegúrese de que la pieza de trabajo esté alineada correctamente para asegurarse de que el chaflán se haga en el ángulo deseado.
Seleccionar la velocidad de la bur que se realizan y la velocidad de alimentación
La velocidad a la que gira la bur que gira y la velocidad a la que se alimenta al metal son factores críticos para lograr un chaflán liso. Correr la bura demasiado rápido puede causar sobrecalentamiento, lo que puede dañar la burla y la pieza de trabajo. También puede dar como resultado un acabado aproximado debido a la vibración excesiva. Por el contrario, ejecutar la bura demasiado lentamente puede no eliminar el material de manera eficiente, lo que lleva a un tiempo: consumir y chaflán desigual.
La velocidad óptima de la bur que depende de varios factores, incluido el tipo de metal, el tamaño de la bur que y las condiciones de corte. Como regla general, para metales más suaves, se puede usar una velocidad más alta, mientras que los metales más duros requieren una velocidad más baja. Consulte las recomendaciones del fabricante para el BUR específico que está utilizando para determinar la velocidad adecuada.
La tasa de alimentación, o la velocidad a la que se avanza la bur que se avanza en el metal, también debe controlarse cuidadosamente. Una velocidad de alimentación lenta y estable permitirá que la bura atravese el metal suavemente, reduciendo el riesgo de astillarse o desgarrar. Ajuste la velocidad de alimentación en función de la dureza del metal y el tamaño de la bur.
Usando la técnica de corte correcta
La forma en que usa la CUR durante el proceso de acompañamiento puede afectar significativamente la calidad del acabado. Al comenzar el chaflán, coloque la burla en el borde de la pieza de trabajo en el ángulo deseado. Aplique una presión suave y deje que la bur que haga el trabajo. Evite aplicar demasiada presión, ya que esto puede hacer que la bur que cava en el metal y cree una superficie rugosa.
Mueva la bura a lo largo del borde de la pieza de trabajo en un movimiento suave y continuo. Mantenga la bur que perpendicular al borde para garantizar un ángulo de chaflán constante. Si es necesario, haga múltiples pases para lograr la profundidad y suavidad deseadas. Después de cada pase, consulte el chaflán en busca de puntos o inconsistencias difíciles y haga los ajustes necesarios.
También es importante usar refrigerante o lubricante durante el proceso de chaflán. El refrigerante ayuda a reducir el calor y la fricción, lo que puede mejorar el rendimiento de corte y extender la vida útil de la bura. También ayuda a eliminar los chips y los escombros, evitando que interfieran con la acción de corte. Hay varios tipos de refrigerantes disponibles, incluidas las opciones basadas en agua y de aceite. Elija el que sea adecuado para el tipo de metal con el que está trabajando.
Mantener las bursas
El mantenimiento regular de las burs es esencial para garantizar un chaflán suave con el tiempo. Después de cada uso, limpie a fondo la bur para eliminar cualquier chips o escombros de metal. Puede usar un cepillo o una solución de limpieza para limpiar la bura. Inspeccione la burla en busca de signos de desgaste o daño, como bordes opacos o grietas. Si la bur que se usa o daña, reemplácela inmediatamente para evitar un rendimiento de corte deficiente y un acabado aproximado.
Guarde las burs en un lugar limpio y seco para evitar la corrosión. Use un titular de bur o un estuche de almacenamiento para mantener las burs organizadas y protegidas. El almacenamiento adecuado también ayudará a mantener la nitidez de las bursas, asegurando resultados consistentes con cada uso.
Lidiar con desafíos comunes
Incluso con las mejores técnicas y equipos, puede enfrentar algunos desafíos al chafarte de metal con burs. Un problema común es Burring, que ocurre cuando se dejan pequeñas piezas de metal en el borde del chaflán. Para eliminar las rebabas, puede usar una herramienta de desgaste o un papel de lija de arena. Archifique o lije suavemente el borde del chaflán para suavizar los puntos ásperos.
Otro desafío es la charla o la vibración, lo que puede causar un acabado aproximado. La charla puede ser causada por una variedad de factores, incluida una velocidad inadecuada de bur, una pieza de trabajo suelta o una burla desgastada. Para reducir la charla, ajuste la velocidad y la velocidad de alimentación de BUR, asegure la pieza de trabajo firmemente y reemplace la bur que sea necesario.
Conclusión
Lograr un chaflán liso cuando se usa burs para metal requiere una combinación de selección de herramientas adecuada, preparación de la pieza de trabajo, técnicas de corte y mantenimiento de BUR. Siguiendo los consejos descritos en este blog, puede asegurarse de que sus operaciones de chaflán sean eficientes, precisos y dan como resultado un acabado de alta calidad.
Como proveedor líder deBarreras para metal, también ofrecemosBurs para cerámica de vidrioyBurs para circonio. Nuestros productos están diseñados para cumplir con los más altos estándares de calidad y rendimiento. Si está interesado en comprar nuestras ofertas o tener alguna pregunta sobre el chaflán, no dude en contactarnos para una discusión de adquisiciones. Estamos comprometidos a proporcionarle las mejores soluciones para sus necesidades de trabajo de metal.
Referencias
- "Manual de metalurgia" de John Neely
- Manuales del fabricante para las cervezas de metal
- Investigación de la industria sobre técnicas de chaflán de metal de precisión